
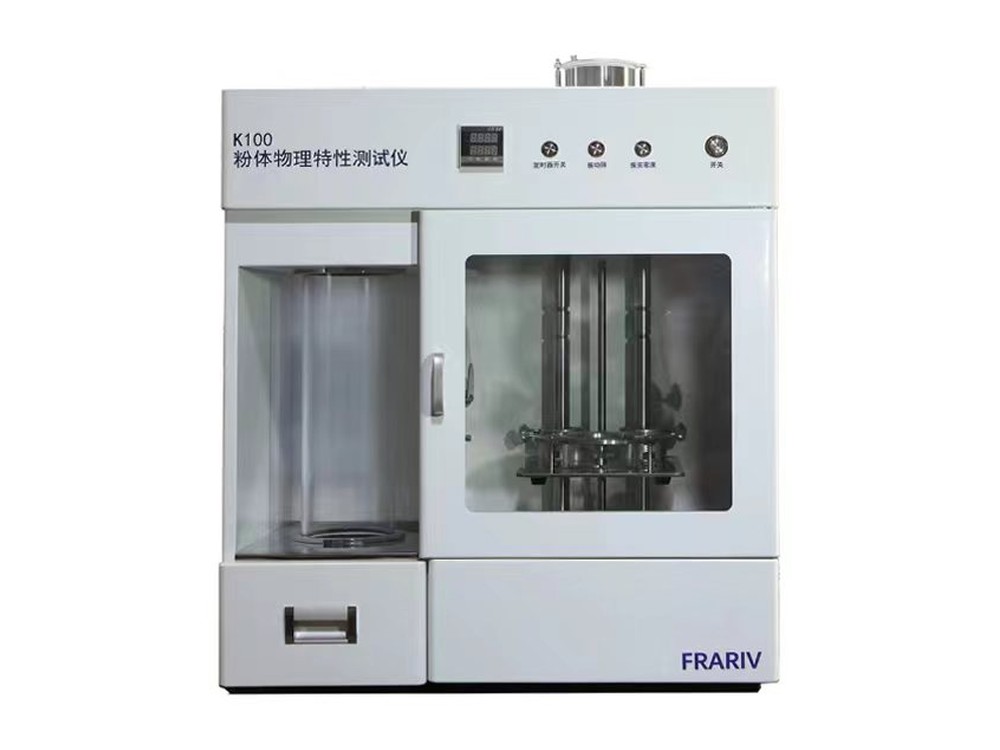
Das Pulver-Fließfähigkeitsprüfgerät K100 bewertet die physikalischen Eigenschaften von Pulver nach den unten genannten Normen.
Normen
- ASTM D6393-99 (Standardverfahren zur Charakterisierung von Schüttgütern nach Carr-Indizes);
- GB/T 5162-2006 / ISO 3953:1993 (Metallpulver — Bestimmung der Stampfdichte);
- GB/T 1482-2010 (Metallpulver — Bestimmung der Ausflussgeschwindigkeit mit einem kalibrierten Trichter);
- GB/T 1479.1-2010 (Metallpulver — Bestimmung der Schüttdichte — Trichterverfahren);
- GB/T 16913-2008 (Bestimmung der Schüttdichte durch natürliches Aufschütten).
Messgrößen
- Stampfdichte. Dichte, nachdem Pulver in einem festgelegten Gefäß unter festgelegten Bedingungen gerüttelt wurde, Hohlräume abnehmen und die Packung dichter wird. Sie liegt in der Regel unter der Reindichte eines einzelnen Teilchens. Verfahren: ASTM D6393-99 (Carr-Indizes); GB/T 5162-2006 / ISO 3953:1993.
- Schüttdichte (scheinbare Dichte). Dichte, nachdem Pulver ein festgelegtes Gefäß unter festgelegten Bedingungen ohne zusätzliches Rütteln oder Kraft füllt. Wichtig für Behälter und Verpackung. Verfahren: ASTM D6393-99; GB 1479-2010 (Trichterverfahren); GB/T 16913.3-2008 (natürliches Aufschütten).
- Schüttwinkel. Größter Winkel zwischen der freien Oberfläche eines ruhenden Pulverkegels und der Waagerechten, wenn Pulver frei auf eine Fläche fällt. Ein kleinerer Winkel bedeutet bessere Fließfähigkeit. Verfahren ASTM D6393-99.
- Abfallwinkel. Nach einem Stoß auf den für den Schüttwinkel gebildeten Kegel ist der Basiswinkel des verbleibenden Kegels der Abfallwinkel. Verfahren ASTM D6393-99.
- Kohäsion. Gegenseitige Anziehung der Teilchenoberflächen. Trockene Pulver haben meist eine geringe Kohäsion.
- Gleichmäßigkeit. Eine andere Angabe der Kohäsion. Wenn die Kohäsion nicht gemessen werden kann, wird die Agglomerationskraft durch die Gleichmäßigkeit ausgedrückt.
- Spatelwinkel. Mittelwert aus dem Winkel zwischen der freien Pulveroberfläche auf einer senkrecht aus dem Pulver gehobenen Platte und der Platte sowie dem Winkel nach dem Rütteln. In der Praxis der Mittelwert aus dem Winkel nach dem Heben und dem Winkel nach einem Stoß, der loses Pulver entfernt hat. Ein kleinerer Winkel bedeutet bessere Fließfähigkeit. Er ist gewöhnlich größer als der Schüttwinkel. Verfahren ASTM D6393-99.
- Dispergierbarkeit. Wie leicht ein Pulver sich verteilt, staubt oder fluidisiert. 10 g Probe werden aus festgelegter Höhe fallengelassen, und der Anteil außerhalb der Auffangschale wird gemessen. Ein Wert über 50 % zeigt eine starke Neigung zum Verspritzen. Verfahren ASTM D6393-99.
Rechengrößen
- Differenzwinkel — Differenz aus Schüttwinkel und Abfallwinkel. Ein größerer Wert bedeutet stärkere Fließfähigkeit und Staubneigung.
- Kompressibilität — Differenz aus Stampfdichte und Schüttdichte derselben Probe, geteilt durch die Stampfdichte. Ein kleinerer Wert bedeutet bessere Fließfähigkeit.
- Porosität — Anteil der Hohlräume am Pulvervolumen. Sie hängt von Form, Packung und Teilchengröße ab. Bei kugeligen Teilchen liegt sie typisch bei etwa 40 %; bei sehr feinen oder unregelmäßigen Teilchen kann sie 70–80 % und mehr erreichen.
- Fließfähigkeitsindex — von Carr in den 1960er-Jahren aus einer großen Messreihe als gewichtete Summe aus Schüttwinkel, Kompressibilität, Spatelwinkel, Gleichmäßigkeit und Kohäsion definiert.
- Fluidisierbarkeitsindex — wie leicht ein Pulver staubt und fluidisiert. Ein hoher Wert bedeutet, dass das Pulver leicht staubt und leicht fluidisiert. Gewichtete Summe aus Fließfähigkeitsindex, Abfallwinkel, Differenzwinkel und Dispergierbarkeit.
Rechenprogramm
- Der K100-Rechner steht im Downloadbereich für Mess- und Rechengrößen;
- Derzeit für Windows;
- Kostenlos.